Mejores Prácticas Para El Curado De Pintura En Polvo
El proceso de curado determina la resistencia mecánica, la adherencia y la apariencia final de las piezas tratadas con recubrimientos termoendurecibles. En las plantas de manufactura e instalaciones industriales de México, optimizar este paso es fundamental para reducir tiempos de ciclo, eliminar el desperdicio de material y evitar retrabajos costosos. Smart Industries suministra soluciones de enmascaramiento y soporte diseñadas para resistir altas temperaturas y mantener la precisión dimensional en cada proceso de horneado.
Un ciclo de curado deficiente impacta directamente la calidad de la pieza. Si el polímero no reticula de forma adecuada, la pintura pierde sus propiedades de protección contra la corrosión y el impacto. A continuación, se detallan las mejores prácticas operativas para controlar las variables térmicas, preparar adecuadamente los componentes y asegurar un horneado uniforme en líneas de pintura en polvo.
Control de Temperatura y Tiempo en el Horno de Curado
El parámetro crítico en el horneado no es la temperatura del aire dentro de la cámara, sino la Temperatura Máxima del Metal (PMT, por sus siglas en inglés). El curado inicia únicamente cuando la superficie de la pieza alcanza la temperatura especificada por el fabricante del polvo.
Medición de la Curva de Temperatura del Metal (PMT)
El grosor y la masa de la pieza definen el tiempo que tarda el metal en calentarse. Para establecer una curva térmica precisa:
- Utilice perfiladores térmicos con termopares: Coloque sensores directamente sobre distintas zonas de la pieza, priorizando las secciones con mayor y menor espesor de pared.
- Diferencie el tiempo de rampa y el tiempo de residencia: El tiempo de rampa es lo que tarda la pieza en alcanzar la PMT; el tiempo de residencia es el periodo continuo en que la pieza se mantiene a esa temperatura para permitir la reticulación de la resina.
- Ajuste la velocidad de la cadena: En líneas continuas, la velocidad del transportador debe calcularse en función de la pieza de mayor masa que transita por la línea.
Mantenimiento y Calibración del Horno
Las variaciones de temperatura en el horno generan piezas con diferencias visibles de tono o variaciones en el nivel de brillo. Mantenga el equipo en condiciones óptimas realizando los siguientes controles:
- Verifique el balance de los quemadores y la alineación de los deflectores de aire.
- Inspeccione periódicamente los sellos de las puertas y las cortinas de aire para evitar fugas de calor.
- Limpie los sistemas de filtración para asegurar que el flujo de aire por convección sea uniforme en todas las zonas de la cámara.
Preparación de la Pieza y Enmascaramiento de Alta Temperatura
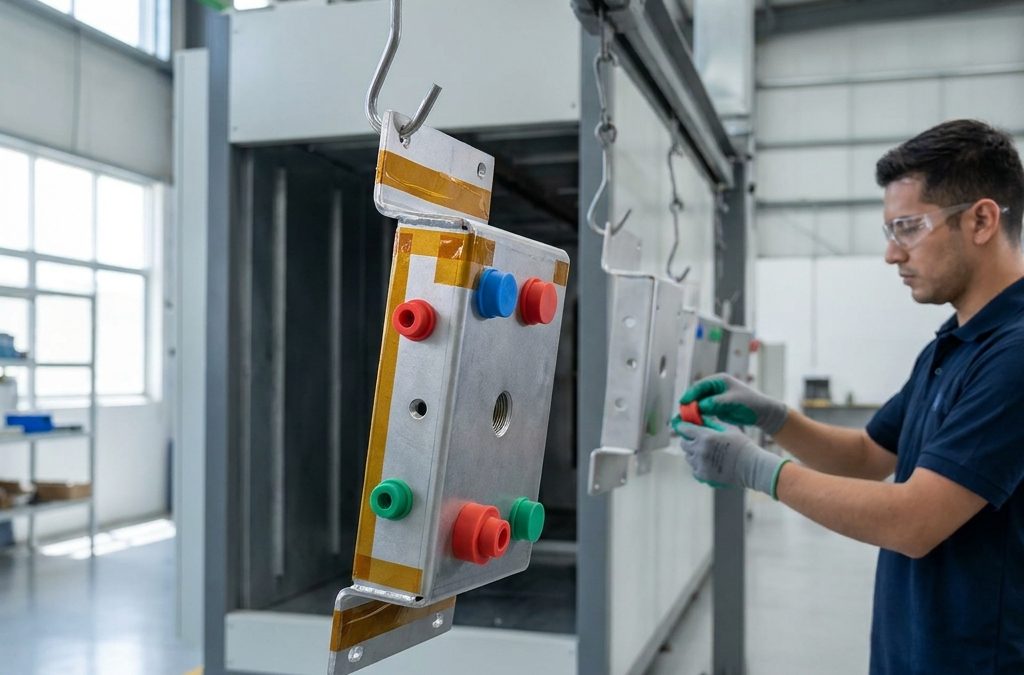
Para evitar la entrada de pintura en roscas, barrenos, contactos eléctricos o áreas de ensamble, es necesario utilizar elementos de protección diseñados específicamente para soportar los ciclos térmicos del horno sin degradarse ni dejar residuos.
Selección de Tapones y Capuchones de Silicón
El uso de tornillos improvisados o cintas no especializadas provoca filtraciones y deja residuos de adhesivo que requieren limpieza manual posterior. Utilizar tapones de silicón permite sellar orificios ciegos y pasantes de forma hermética. El silicón de grado industrial soporta temperaturas continuas de hasta 315 °C sin perder elasticidad, lo que facilita su extracción rápida tras el horneado.
Para la protección de pernos, espárragos y flechas externas, los capuchones de silicón evitan la acumulación de pintura en las roscas externas, asegurando que las tolerancias mecánicas se mantengan intactas para la etapa de ensamble.
Uso de Cintas Térmicas de Alta Precisión
Cuando se requiere delimitar zonas planas o crear bordes de pintura definidos, las cintas de alta temperatura son la solución adecuada. Las cintas de poliéster resisten temperaturas de hasta 204 °C, mientras que las cintas de poliamida (Kapton) soportan picos térmicos más elevados en procesos exigentes. Estas cintas cuentan con adhesivos de silicón que no se cristalizan con el calor, permitiendo un desprendimiento limpio sin dejar rastros sobre el sustrato.
Colgado y Distribución de Piezas en la Línea de Pintura
El método de sujeción y la distancia entre componentes dentro del horno influyen en la transferencia de calor y en la uniformidad de la capa de pintura aplicada previamente.
Optimización de Ganchos y Continuidad Electrostática
La aplicación de pintura en polvo depende de una conexión a tierra eficiente. Si el gancho de sujeción acumula capas de pintura horneada, se pierde la tierra física, lo que genera un espesor de capa irregular y desperdicio de recubrimiento por rebote.
- Utilice ganchos para pintura fabricados en acero de alta resistencia que mantengan la posición de la pieza durante el recorrido.
- Establezca un programa constante de limpieza o decapado de ganchos para asegurar el contacto metal con metal en el punto de cuelgue.
- Seleccione la geometría de gancho adecuada (tipo S, C o V) para minimizar el área de sombra y evitar marcas visibles en la pieza.
Espaciado para una Transferencia Térmica Eficiente
Colocar las piezas demasiado juntas interrumpe el flujo del aire caliente por convección y bloquea la radiación en hornos infrarrojos. Deje un espacio mínimo equivalente a la profundidad de la pieza entre cada componente. Esto garantiza que el calor rodee la superficie por completo, logrando una fusión pareja del polvo en menor tiempo.
Errores Comunes durante el Curado y Cómo Prevenirlos
La detección oportuna de fallas en el proceso de horneado evita pérdidas de producción y reclamaciones de calidad.
Sobrecurado y Subcurado
El subcurado ocurre cuando la pieza no alcanza la PMT o sale del horno antes de tiempo. Se reconoce por una superficie quebradiza, falta de adherencia al realizar la prueba de corte cruzado y poca resistencia a solventes. Para corregirlo, aumente el tiempo de permanencia o incremente la temperatura del horno.
El sobrecurado se produce al someter la pieza a calor excesivo o por periodos prolongados. Sus efectos incluyen amarillamiento en tonos claros o blancos, alteración del nivel de brillo y pérdida de flexibilidad en la película de pintura. Ajuste la velocidad de la cadena y valide periódicamente el funcionamiento de los termostatos del horno.
Desgasificado en Sustratos Porosos
Las piezas de fundición de aluminio, hierro gris o acero galvanizado pueden atrapar aire y humedad en sus poros microestructurales. Durante la fase de curado, este aire atrapado se expande, atraviesa la capa de pintura fundida y crea pequeñas burbujas o cráteres conocidos como ampollamiento o pinholes.
Para prevenir este problema:
- Realice un proceso de horneado previo (pre-bake) a una temperatura superior a la de curado para liberar los gases antes de aplicar la pintura.
- Utilice pinturas en polvo formuladas con agentes desgasificantes.
- Aplique la capa de pintura en el límite inferior del espesor recomendado para facilitar la salida de gases sin romper la película.
Suministros Industriales para Líneas de Pintura en México
Mantener estándares elevados en el curado de pintura en polvo exige un control riguroso de la temperatura, una correcta distribución de la carga y el uso de insumos de protección confiables. El uso de tapones, capuchones, cintas y ganchos adecuados reduce el tiempo dedicado a retrabajos y protecciones manuales ineficientes.
En Smart Industries ofrecemos asesoría técnica y un catálogo completo de productos de enmascaramiento y protección de superficies para líneas de pintura electrostática, e-coat y procesos de alta temperatura en México.
Optimice el rendimiento de su proceso de pintura y solicite una cotización directamente en smartct.mx.